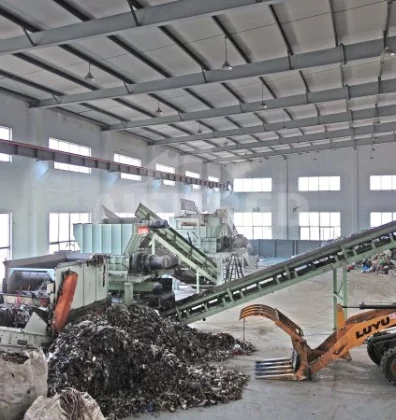
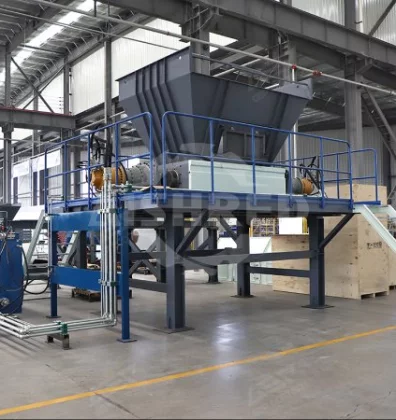
废旧车灯(特别是汽车前大灯)属于高价值但处理难度较大的工业固废。其结构通常包含外层的高强度塑料(如PC、PMMA)、金属反光碗、电子控制模块(如HID或LED安定器)以及内部的玻璃或特殊气体。如果直接丢弃或简单填埋,不仅造成PMMA和PC等优质工程塑料的严重浪费,还会引发环境风险。
要高效实现废旧车灯的规模化回收,核心在于采用专业的废旧车灯撕碎机进行前端减容与预破碎,再结合精细化的破碎与材质分选工艺,最终获得高纯度的再生塑料与金属。
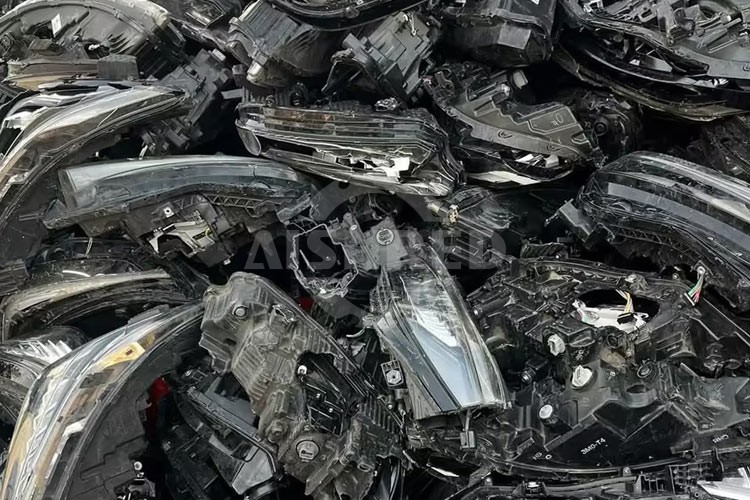
废旧车灯回收处理的三大难点
普通生活垃圾处理设备往往难以应对废旧车灯,原因是车灯材料具有特殊的物理特性:
- 韧性极强: 车灯外壳多采用PC(聚碳酸酯)或PMMA(亚克力),这两种材料在常温下极具韧性,常规的剪切或冲击容易导致刀具卡死或物料飞溅。
- 混合材质紧密: 塑料外壳、金属反光层、内部电子线束往往紧密卡扣或粘合在一起,如何实现单体解离是分选的前提。
- 防爆与安全要求: 部分老旧车灯(如氙气灯)内部含有高压气体或特殊元器件,直接暴力破碎存在安全隐患,需要采用低速、高扭矩的剪切工艺。
核心工艺:从撕碎到高纯度分选
针对大型回收企业,洁普智能环保推荐的完整车灯回收处理产线包含以下关键环节:
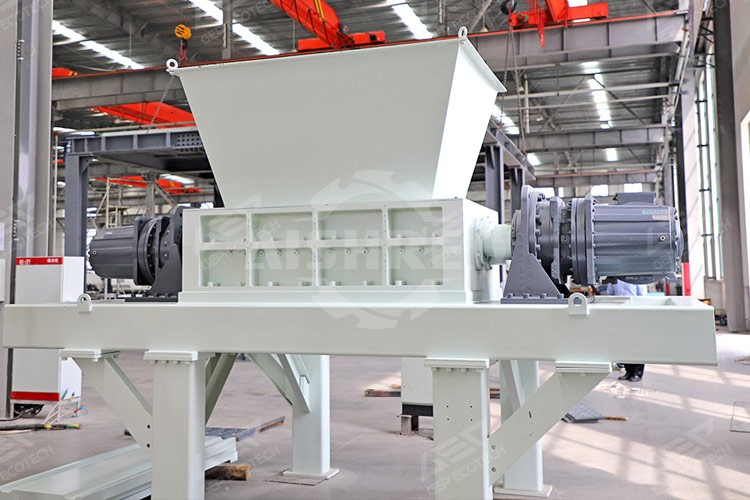
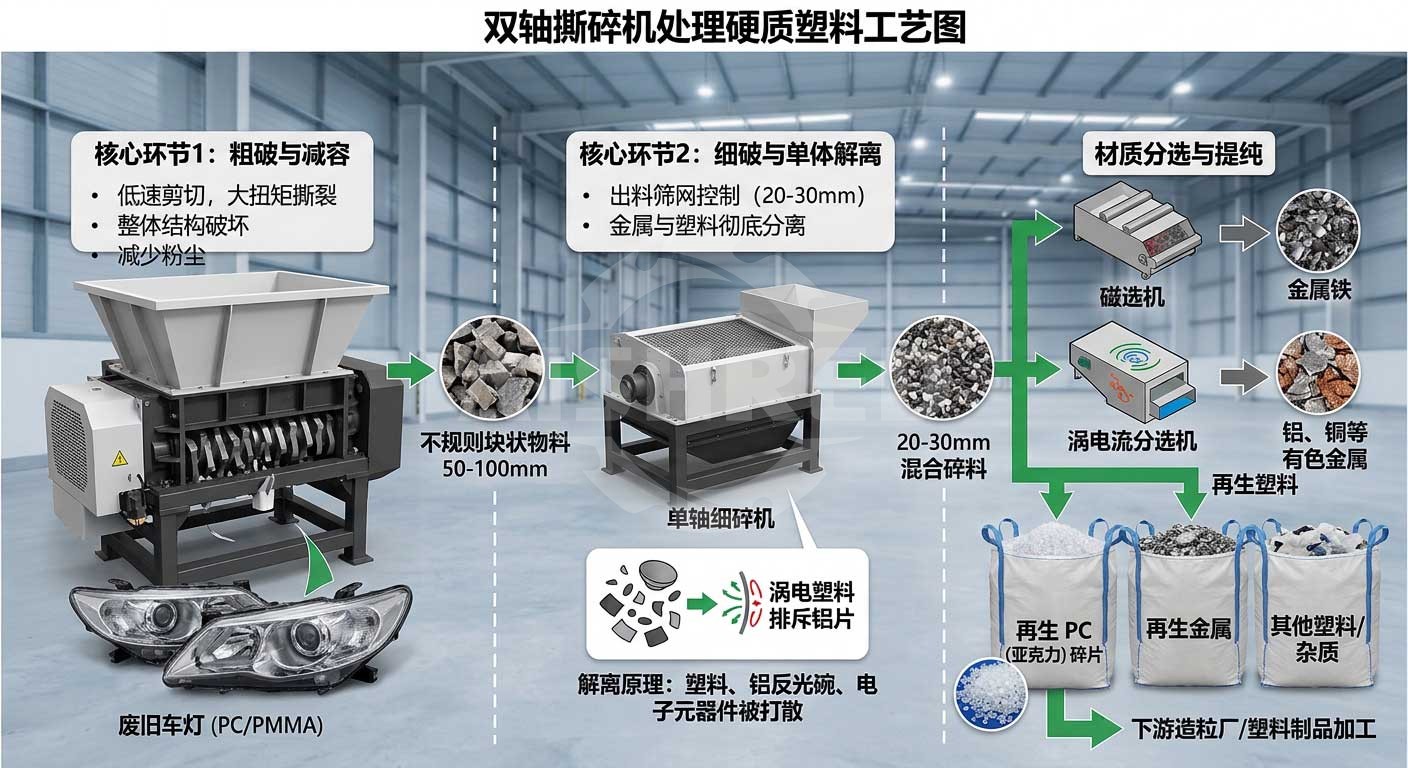
1. 粗破与减容:高扭矩撕碎
首先,将收集来的整只废旧车灯送入工业撕碎机。采用双轴低速剪切技术的撕碎设备,能够提供极高的扭矩,将车灯外壳硬生生剪断撕裂,而不至于将其打碎成粉末。这一步能有效破坏车灯的整体结构,将其分解为块状物料,为后续的精细分离做准备。低速运行还能有效减少粉尘产生,并降低刀具发热。
2. 细破与解离:锤式或单轴破碎
撕碎后的块状物料进入细碎环节。通过调整出料筛网,可将物料进一步破碎至20–30mm的粒径,甚至10mm以下。在此过程中,原本包裹在塑料中的金属部件和电子元器件会被彻底打散,实现不同材质的物理解离。
3. 材质分选:多级物理分离
解离后的混合物料进入分选系统。通常采用气流分选(针对轻重物料)、磁选(分离铁件)以及涡电流分选(分离铝、铜等有色金属)的组合工艺。最终,PC、PMMA等塑料被集中收集,可直接作为优质的再生塑料原料销售给下游加工企业;高纯度金属则进入金属冶炼环节。
| 处理环节 | 核心设备 | 处理目的 | 最终产出物 |
|---|---|---|---|
| 前端撕碎 | 双轴撕碎机 | 破坏整体结构,大块减容 | 不规则的块状混合物料 |
| 细化破碎 | 单轴细碎机/锤破 | 实现塑料与金属的完全解离 | 30mm以内的混合碎料 |
| 磁选分离 | 除铁器 | 分离内部金属支架及螺丝 | 金属铁 |
| 涡电流分选 | 涡电流分选机 | 分离铝制反光碗及铜线 | 铝、铜等有色金属 |
| 塑料提纯 | 静电/光电分选(可选) | 区分PC与PMMA等不同塑料 | 高纯度再生塑料碎片 |
客户关注的产能与出料尺寸解析
在采购废旧车灯撕碎机及配套产线时,回收企业最关心的通常是产能匹配度与出料可控性。
- 产能规划: 车灯回收属于相对细分的领域,单线处理能力通常根据当地的汽车拆解厂规模来定制。小规模产线通常在每小时 1–3 吨左右,而大型区域性回收中心可能需要处理 5 吨以上的产能。洁普智能环保建议客户根据前端的收货量和下游塑料厂的消化能力来选择合适功率的撕碎主机,避免“大马拉小车”造成的能耗浪费。
- 出料尺寸控制: 塑料回收商通常希望塑料碎片的尺寸保持在 20mm 左右,尺寸过大不利于后续的清洗和造粒。因此,整套系统的筛网配置非常关键。定制化的筛网能够确保最终出料的均匀性,提高塑料的散装密度,直接提升出售给下游造粒厂的议价能力。
设备选型建议:适合大型回收企业的配置
针对工业级的大规模处理需求,系统的连续运行能力和刀具寿命是设备选型的关键。洁普智能环保的撕碎设备采用高合金耐磨刀具,并在结构上支持快速换刀和液压开箱维护,大幅降低了因维护导致的停机时间。对于有长线投资需求的企业,推荐采用“双轴撕碎 + 磁选/涡电流分选”的模块化配置,前期可以先上单机撕碎减容,后期随着业务量增加,再灵活加装分选模块,降低初始投资风险。
获取您的定制化车灯回收方案
不同车型的车灯材质配比不同,当地的环保要求也各有差异。为了为您提供准确的设备报价和工艺方案,请在线联系洁普智能环保技术工程师,我们的技术工程师将根据您的项目参数,为您评估设备选型,并提供完整的工程配置和正式报价。