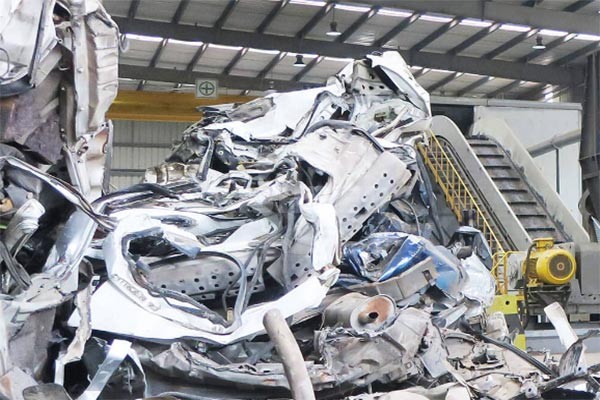
报废汽车壳是城市固体废弃物中金属富集度较高的物料之一。经过规范拆解、去除危废和可回用总成后,剩余车壳仍含有大量钢铁、铝、铜以及少量塑料和复合材料。将这些材料有效解离并提纯,既能为钢厂和有色金属冶炼企业提供替代原料,也能帮助回收企业满足日益严格的资源回收率要求。
报废汽车壳体的回收价值
从全球范围看,报废汽车的处理量持续增长。2025年全球报废车辆总质量约6800万吨,其中可回收材料占比超过85%。区域层面,欧洲每年拆解车辆超过600万辆,欧盟ELV指令要求每辆车按重量计至少95%实现回收,其中85%为实际循环利用。其他主要经济体也在逐步收紧报废车辆的回收率和材料闭环要求。
车壳中的材料构成决定了回收线的产出结构。一辆小型报废汽车经精细化处理后,可分离出约740千克废铁、100千克铝、70千克塑料和36千克橡胶。钢铁是回收线的大宗产出,铝和铜的单位价值更高,但回收难度也更大——它们在车壳中往往以镶嵌、铆接或线束形式存在,需要充分的破碎解离才能通过分选设备有效回收。近年来,高端回收项目的实践表明,在优化分选和过程控制条件下,钢的闭环回收率可达到81%,铝达到52%,铜达到68%。这意味着回收线的分选精度直接决定高价值物料的实际收益。
回收线的核心配置
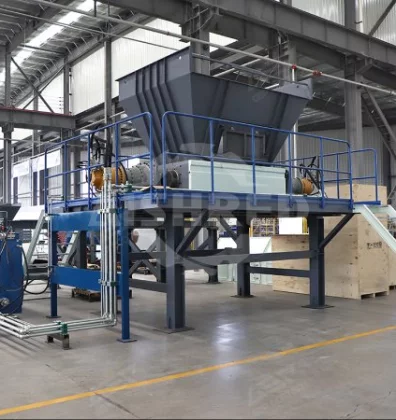
一条完整的废旧汽车壳破碎回收线通常包括预处理、破碎、分选和环保配套四个环节。车壳进入破碎线前,必须完成危险物质和可回用部件的拆除,这包括蓄电池、安全气囊、各类油液、滤清器等危废,以及发动机、变速器、三元催化器等高价值总成。这一步是确保后续破碎过程安全和环保的基础。破碎环节是整线的核心,当前成熟的配置采用两级破碎:双轴撕碎机负责预碎,锤式破碎机完成终破与球化。分选环节一般组合磁选、涡电流分选和风选,将铁、有色金属和轻质杂物分离。环保配套则涵盖除尘和尾气处理,保障产线符合当地排放要求。
在这一配置中,撕碎机与锤破的分工和配合,是决定整线产能、能耗和维护成本的关键。
撕碎机与锤式破碎机如何协同工作
锤式破碎机的优势在于高速冲击:锤头将物料击打成球状或团状,使金属表面的油漆、塑料和污垢脱落,同时提高堆积密度,产出钢厂可直接接受的破碎料。未经预碎的完整车壳体积大、形状不规则,若直接进入锤破会带来两个问题:一是锤破入料不均,转子负荷波动大,瞬间冲击可能造成锤头或筛网的异常磨损;二是车壳中的大块空腔结构在锤破腔内难以被有效击打,物料在机内停留时间延长,单位产量的能耗随之上升。
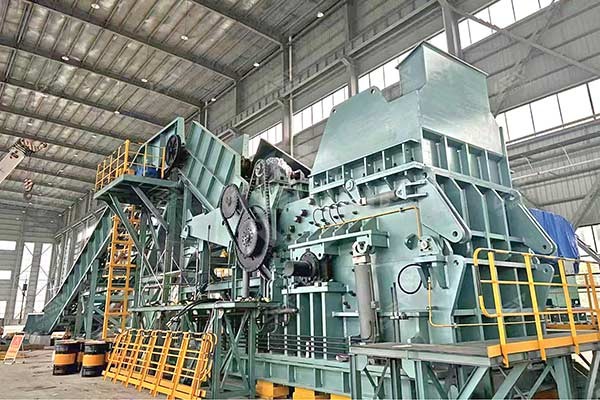
双轴撕碎机解决的正是这一问题。它以低速高扭矩剪切代替高速冲击,刀齿相向旋转,将车壳撕扯成尺寸相对均匀的条状或块状物料,为锤破创造了三个条件:
均匀给料,让锤破在稳定负荷下运行。未经预碎的车壳进入锤破时,负荷波动剧烈,容易出现“一口过载、一口空转”的工况。撕碎后的物料尺寸趋于一致,链板输送机上的料流平稳,锤破电机电流稳定,产能得以充分发挥。
减少锤破无效功,降低磨损与能耗。锤头对完整车壳做功时,大量能量消耗在物料的翻滚和弹跳上,而非有效破碎。经过撕碎机预碎后,进入锤破的物料已经具备可击打的几何形态,锤头每一次冲击都作用于有效破碎面。同时,撕碎机设有排料门和自动反转保护,可将不可破碎异物提前排出,避免其进入锤破造成锤头或衬板损伤。从整线角度看,撕碎机承担粗碎任务,锤破专注于精碎和球化,两台设备各自运行在适合的工况区间,系统能耗和维护成本都更为可控。
预分离减轻后续分选负担。 撕碎过程中,部分油漆、塑料和纤维已经与金属基体开始剥离。锤破进一步冲击后,金属表面杂质脱落更彻底,为磁选和涡电流分选提供更“干净”的入料,有助于提升铁和有色金属的最终纯度。
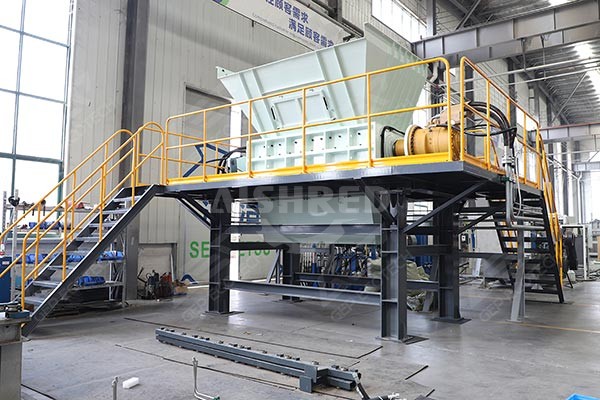
在废旧汽车壳回收产线中,撕碎机与锤破的关系不是简单的“粗碎+细碎”,而是前级为后级创造可处理工况:撕碎机把不规则、中空、大尺寸的车壳转化为尺寸受控的均匀物料,锤破才能在高效区间内完成解离和球化。缺少这一协同,锤破的产能会被进料波动和堵塞反复拖累,整线的实际处理量往往达不到设计值。
定制化配置:匹配项目条件,而非套用固定模板
不同项目的车壳来源、拆解深度、目标产物和场地条件差异明显,产线并不存在一套“通用配置”。撕碎机和锤破的机型选择、分选单元的流程组合,都需要结合具体项目条件来确定。洁普智能环保可根据客户的处理规模、来料特征、成品纯度和当地环保合规要求和现场布局,提供从单机选型到整线集成的定制化方案。欢迎联系我们,结合实际项目条件讨论配置思路。